نُشر في
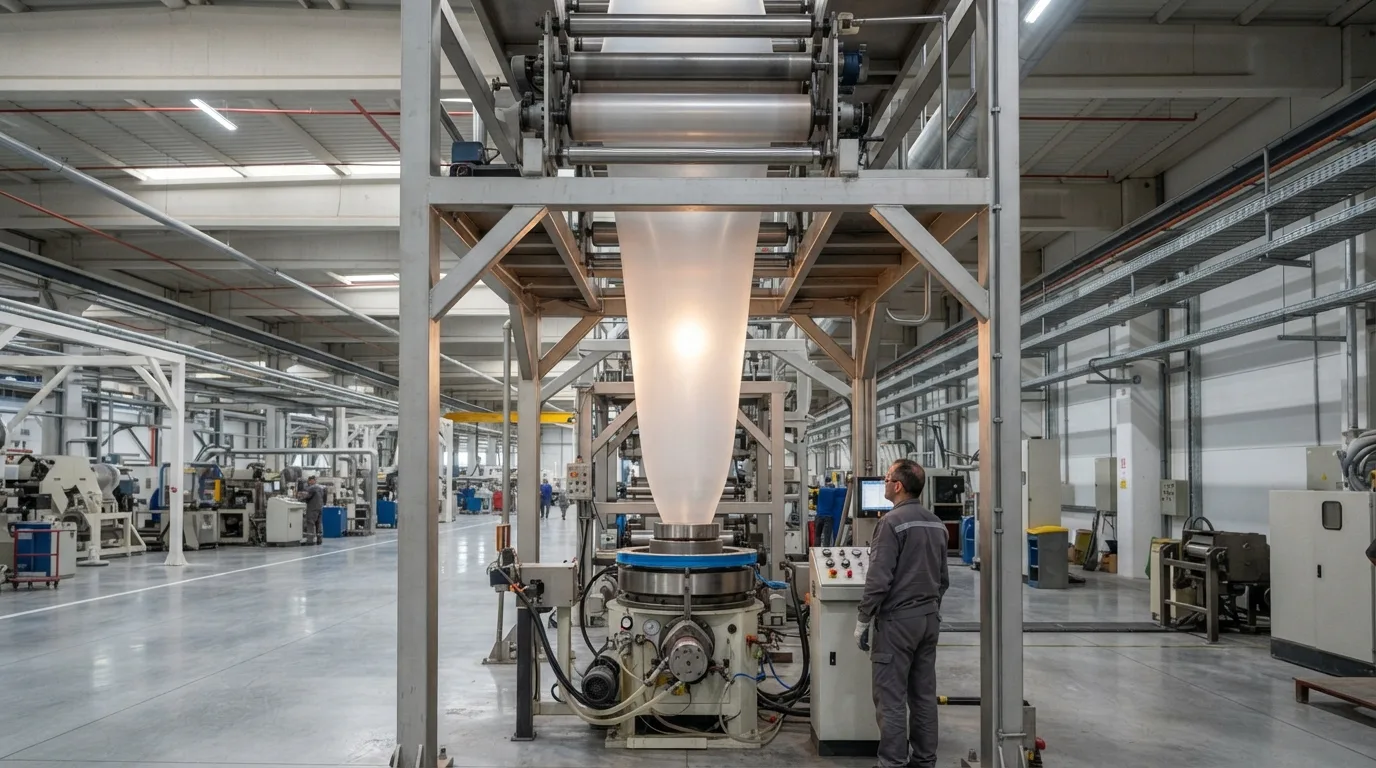 تشغيل خط بثق داخل مصنع اكياس بلاستيك
يتطلب تشغيل مصنع اكياس بلاستيك مواءمة دقيقة بين خصائص تدفق البوليمر وإعدادات خط البثق بالنفخ؛ حيث تُحدد سماكة الفيلم ونسب السحب درجات الحرارة المناسبة في أسطوانة البثق، بينما تضمن عمليات التبريد واللحام الآلي متانة قاع الكيس ومقاومته للثقب والشد أثناء الاستخدام التجاري أو الصناعي.
المتطلبات الميكانيكية لمنتجات مصنع اكياس بلاستيك حسب الاستخدام
يبدأ تأسيس مصنع أكياس بتهيئة عنبر تصنيع مجهز بارتفاع رأسي كافٍ لبرج السحب لا يقل عن ثمانية أمتار، وتوفير بنية تحتية ميكانيكية تضم خطوط بثق بالنفخ، وماكينات طباعة فلكسوغرافية، ووحدات تقطيع ولحام آلي، مع ربطها بشبكة هواء مضغوط مجفف ونظام مياه تبريد صناعية مستمرة؛ حيث تتكامل هذه التجهيزات لتحقيق الخواص الفيزيائية المحددة لكل صنف من الأكياس.
تتطلب أكياس التسوق المزودة بمقابض قوة شد طولية مرتفعة تمنع استطالة هيكل الكيس عند حمل البضائع، مع بقاء مرونة كافية تمنع انفصال المقبض فجأة عند نقاط الارتكاز. وفي المقابل، تركز المواصفات الهندسية لبطانات الحاويات والأكياس الصناعية الثقيلة على مقاومة التمزق العرضي وامتصاص الصدمات الناتجة عن إلقاء المواد الخشنة بداخلها.
تُقاس قدرة الفيلم على مقاومة الاختراق الناجم عن الزوايا الحادة باختبار صدم السهم الساقط المقاس بوحدة الغرام؛ إذ تشترط أكياس التسوق الخفيفة مقاومة صدم لا تقل عن 120 غراماً، بينما ترتفع القيمة في أكياس النفايات الإنشائية والبطانات الثقيلة لتتجاوز 300 غرام لحماية قاع الكيس من الثقب أثناء المناولة اليدوية أو النقل بالرافعات.
تختلف مقاومة انتشار التمزق بين الاتجاه الطولي لمسار البثق والاتجاه العرضي، وتُقاس بوحدات إلمندورف التي تعبر عن الغرام لكل وحدة سماكة. يميل بولي إيثيلين الكثافة العالية الموجه طولياً إلى الانشطار السريع إذا بدأ فيه قطع طفيف، ما يفرض توجيه السحب لتوزيع الإجهادات العرضية ومنع تفاقم القطع أثناء حمل الكيس.
اختيار خامات البوليمر: درجات HDPE وLDPE وLLDPE المناسبة لأكياس البثق
يعتمد بناء خطوط الإنتاج وتشغيلها في البيئات المرتفعة الحرارة، مثل مناطق التشغيل الصناعية في المملكة العربية السعودية التي تتجاوز فيها حرارة العنابر صيفاً 45 درجة مئوية، على عزل مناطق تغذية الطارد وضبط حرارة مياه التبريد لمنع تكتل الحبيبات، مع حسن اختيار خامات بلاستيك للاكياس المتوافقة مع الإجهادات الحرارية.
يستلزم بثق الأفلام الرقيقة ذات المتانة الفائقة بسماكات تتراوح بين 0.010 و0.025 مم استخدام بولي إيثيلين عالي الكثافة (HDPE) بمؤشر تدفق صهر يقع بين 0.04 و0.1 غرام لكل 10 دقائق (تحت فحص 190 درجة مئوية وحمل 2.16 كغ)، وبكثافة تتراوح بين 0.948 و0.954 غرام لكل سنتيمتر مكعب. يضمن هذا الوزن الجزيئي استقرار الفقاعة عند الارتفاعات العالية، وتلبي درجات متخصصة مثل Recycled HDPE Blow / Extrusion Grade — Film & Liners هذه المتطلبات التشغيلية في الخطوط عالية السرعة.
عند تصنيع أكياس تتطلب مرونة ولمعاناً ووضوحاً بصرياً، يُعتمد بولي إيثيلين منخفض الكثافة (LDPE) بمؤشر تدفق صهر بين 0.3 و1.2 غرام لكل 10 دقائق؛ حيث تمنح تفرعاته الجزيئية سهولة في الاندماج الحراري السريع عند اللحام. وتُضاف نسب محسوبة وتدريجية من بولي إيثيلين خطي منخفض الكثافة (LLDPE) وفقاً لحاجة الفيلم إلى تعزيز مقاومة الانثقاب ورفع متانة اللحام الساخن، بالاعتماد على خامات مثل Recycled LLDPE Blow Grade — Flexible Film & Bags. وتوفر شركة جولدن سكوير بلاست حبيبات بلاستيك للاكياس خضعت للفرز والتحبيب الدقيق لتلائم آلات التشكيل بالسحب والنفخ.
| نوع البوليمر | الكثافة (g/cm³) | مؤشر تدفق الصهر عند 190 °C وحمل 2.16 kg (g/10 min) | نطاق سماكة الفيلم المستهدفة (mm) | مقاومة صدم السهم الساقط (g) | التطبيق الرئيسي للأكياس |
|---|---|---|---|---|---|
| HDPE عالي الكثافة | 0.948 - 0.954 | 0.04 - 0.10 | 0.010 - 0.025 | 120 - 180 | أكياس التسوق ذات المقابض ولفائف السوبرماركت |
| LDPE منخفض الكثافة | 0.918 - 0.925 | 0.30 - 1.20 | 0.030 - 0.075 | 100 - 150 | أكياس التغليف التجاري والأكياس المرنة اللامعة |
| LLDPE خطي منخفض الكثافة | 0.918 - 0.926 | 0.80 - 2.00 | 0.020 - 0.060 | 250 - 450 | بطانات الصناديق وأكياس التعبئة الصناعية المقاومة للثقب |
| مزيج HDPE مع LLDPE | 0.935 - 0.945 | 0.15 - 0.40 | 0.015 - 0.035 | 180 - 280 | أكياس النفايات المقواة وحقائب الشحن والتوزيع |
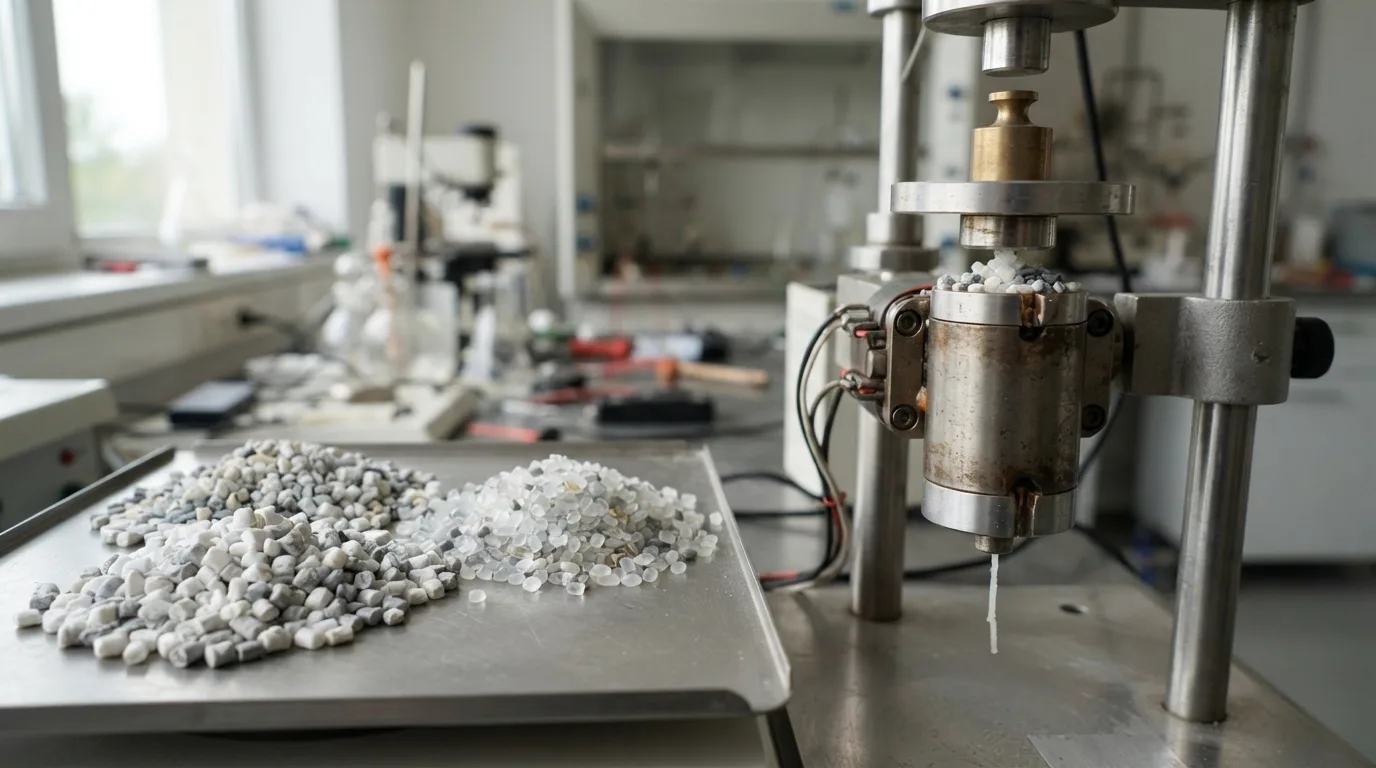 حبيبات بلاستيك مخصصة لبثق الفيلم
كيف تضبط ماكينة فيلم البثق بالنفخ لتفادي تذبذب الفقاعة؟
يتحقق استقرار خط البثق بإنشاء مسار تشغيلي منضبط يبدأ بخلط الحبيبات وتغذيتها بنسب متجانسة، مروراً بالصهر المتدرج والنفخ والتبريد وسحب الأنبوب نحو وحدات اللف. تُضبط درجات حرارة أسطوانة البثق عبر أربع مناطق تسخين؛ تبدأ الأولى قرب مجرى التغذية بين 165 و170 درجة مئوية لتفادي انصهار المادة المبكر وانسداد التجويف، وترتفع تدريجياً في المنطقتين الوسطيين لتصل إلى 185 ثم 195 درجة مئوية لصهر الحبيبات كلياً، وتستقر عند رأس القالب بين 200 و205 درجات مئوية بحسب تركيبة الراتنج.
تتحكم نسبة انتفاخ الفقاعة في التوازن الميكانيكي للأكياس؛ حيث تُضبط لخامات بولي إيثيلين الكثافة العالية بين 1:3 و1:4 بنمط العنق المرتفع، ليبقى العنق الأسطواني ممتداً بارتفاع يعادل 6 إلى 9 أضعاف قطر مخرج القالب. يتيح هذا الارتفاع زوال الإجهادات المتولدة داخل القالب قبل التمدد العرضي، مما يمنح جدار الكيس قوة متكافئة في الاتجاهين.
في المقابل، تُعامل خامات بولي إيثيلين الكثافة المنخفضة بنمط الجيب المنخفض ونسبة انتفاخ بين 1:2 و1:2.5؛ حيث تتوسع الفقاعة فور مغادرتها فتحة القالب مباشرة. ويشكل تثبيت خط التصلب دليلاً على كفاءة التبريد؛ إذ يؤدي تذبذب موضعه الرأسي إلى تموج الفقاعة واختلال استواء جدار الفيلم الملتف على البكرات.
مرحلة التقطيع واللحام: معايير التشغيل لمنع تسريب القاع وانفصال المقابض
تعتمد مراحل التجهيز والتشغيل لخطوط الإنتاج على تكامل مرحلة التحويل مع وحدات البثق داخل مصانع الاكياس لضمان خروج أكياس خالية من العيوب الهيكلية، عبر الربط المحكم بين السحب والقص الآلي واللحام المستمر.
تُضبط حرارة فك اللحام الحراري بين 170 و210 درجات مئوية بما يتناسب مع سرعة الخط الميكانيكية وسماكة الطبقات؛ إذ يؤدي مكوث الفك لوقت زائد إلى فرط صهر الفيلم واحتراقه، بينما يُسبب قصر زمن التلامس ضعف الاندماج الجزيئي مما ينتج عنه انفصال خط اللحام السفلي وتسريب السوائل عند الاستخدام.
تخضع الأفلام الموجهة للطباعة المباشرة لمعالجة تفريغ كهربائي على خط النفخ لرفع التوتر السطحي إلى مستوى يتراوح بين 38 و42 داين لكل سنتيمتر، وهو النطاق اللازم لضمان ترطيب أحبار الطباعة ذات الأساس المذيب واستقرارها ومنع تقشرها أثناء الاحتكاك اليدوي.
تتطلب قوالب تفريغ المقابض ضبط الخلوصات الميكانيكية بين نصل القطع وسندان الدعم بدقة لا تتعدى أجزاء دقيقة من المليمتر. يؤدي تآكل الشفرات إلى ترك شروخ شعرية دقيقة على حواف المقبض المفرغ، والتي تشكل نقاطاً لتركيز الإجهاد وتتسبب في انشطار المقبض عند حمل الأوزان المصممة للكيس.
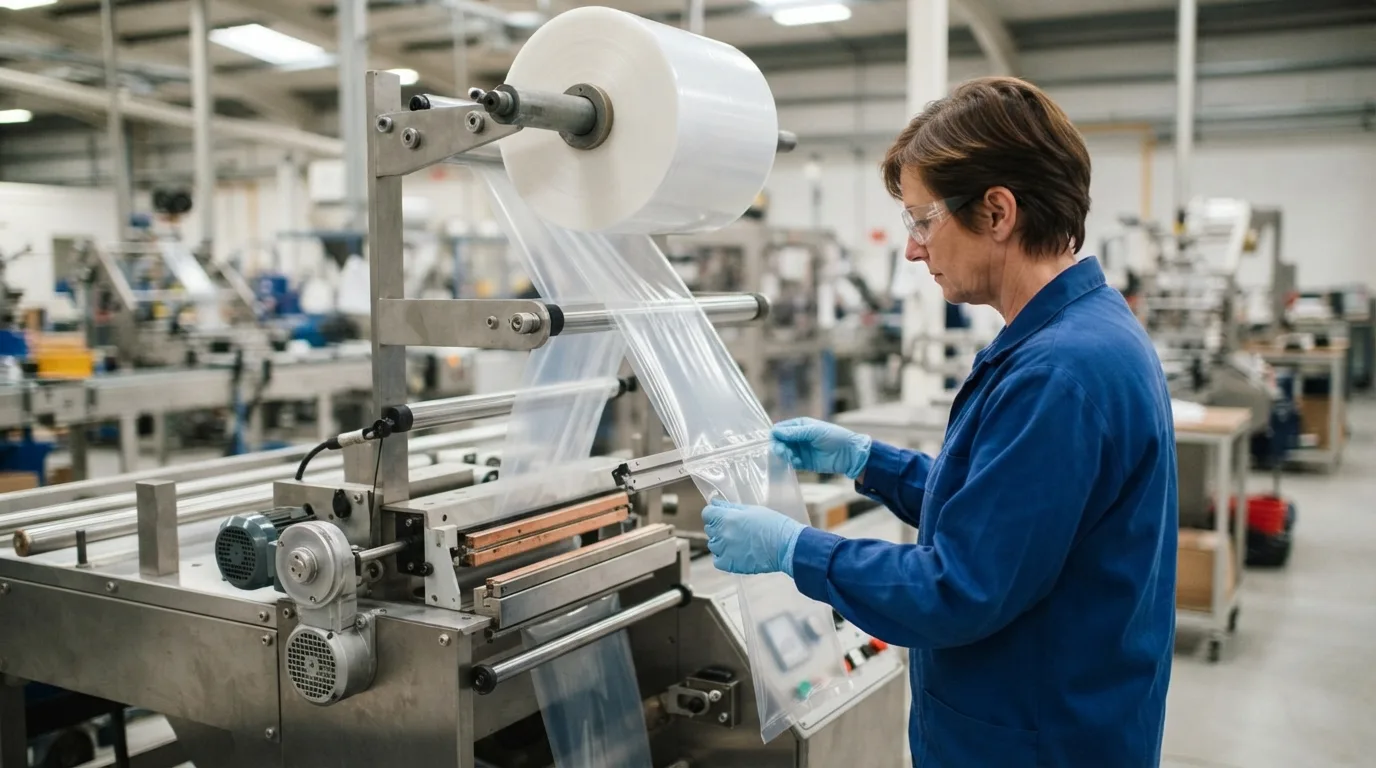 فحص أكياس البلاستيك على خط التقطيع واللحام
معايير الجودة والفحص: كيف يُقاس الأداء التشغيلي في خطوط الأكياس المتقدمة؟
يتحدد تميز مصانع الأكياس بقدرتها على ضبط تفاوت سماكة الفيلم بحيث لا يتجاوز ميكروناً واحداً صعوداً أو هبوطاً للأفلام الرقيقة وميكرونين للأفلام السميكة، واستخدام التغذية الوزنية المستمرة، وإعادة إدخال قصاصات المقابض مباشرة في خطوط البثق، مع معالجة التحديات المناخية في مناطق الإنتاج الحارة بتأمين مبردات مياه صناعية تحافظ على درجات حرارة بين 10 و12 درجة مئوية لحلقات تبريد الهواء.
يخضع المنتج النهائي لاختبار الحمل الساكن والسقوط الحر؛ حيث تُعبأ عينات الأكياس بالحمولة الكاملة المحددة لكل صنف (بين 5 و15 كغ)، وتُسقط عمودياً من ارتفاع 1.2 متر على أرضية خرسانية صلبة للتأكد من ثبات اللحام السفلي والمقابض دون ظهور أي شروخ.
تُفحص أكياس النفايات والبطانات الصناعية عبر اختبار حجز السوائل بملء الكيس بنحو 20 لتراً من الماء ومراقبته على حامل مفرغ للتحقق من عدم وجود أي تسريب عند زوايا اللحام، إضافة إلى اختبار حقن الهواء المضغوط لقياس قدرة اللحام على تحمل الضغط الداخلي المفاجئ.
يُستكمل التحقق بمسح عرض الفيلم المسطح بميكرومتر رقمي كل 50 مم لرصد تجانس التوزيع ومطابقته للمواصفات الهندسية المقررة قبل الشحن للمستودعات.
يتطلب استقرار تشغيل الخطوط مراجعة إعدادات درجات الحرارة ومطابقة لزوجة المواد مع سرعات السحب وسكاكين القطع، ولتحديد مواصفات الراتنج المناسبة لمتطلبات معداتك، تواصل مع فريق جولدن سكوير بلاست ثم اطلب عرض سعر للشحنة المخصصة لمصنعك.