نُشر في
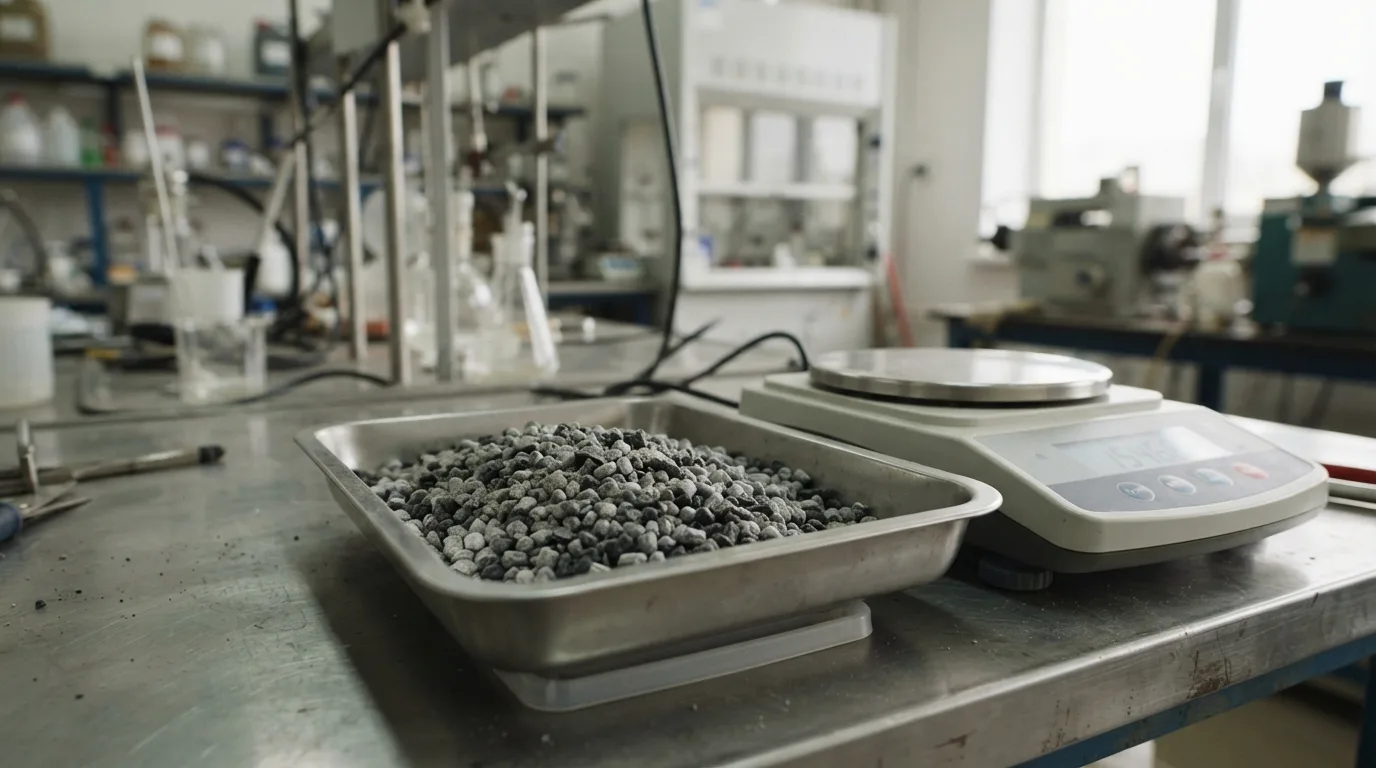 عينات حبيبات بولي بروبلين في مختبر ضبط الجودة
تُعد خامة بولي بروبلين من اللدائن الحرارية شبه البلورية التابعة لعائلة البولي أوليفينات، وتتميز بوزن نوعي منخفض يتراوح قياسيًا بين 0.90 إلى 0.91 غ/سم³ مع نقطة انصهار بلورية تقع بين 160 إلى 165 درجة مئوية. تمنح هذه البنية الهندسية توازنًا فريدًا يجمع بين الصلابة الهيكلية والمقاومة الكيميائية للإجهاد الميكانيكي المستمر، مما يجعلها خامة رئيسية في خطوط التشكيل بالحقن وعمليات البثق لمختلف التطبيقات الصناعية الصلبة والمرنة.
ما هي خامة بولي بروبلين وما الفرق بينها وبين عموم البلاستيك؟
هذه الخامة ليست زجاجًا على الإطلاق ولا تتقاطع معه في التكوين أو السلوك الإنشائي؛ فالزجاج مركب غير عضوي لابلوري يتسم بالصلابة المطلقة والقصامة العالية مع التفتت الحاد عند التعرض للصدمات، بينما هذا البوليمر لَدينة عضوية شبه بلورية تمتلك قدرة فائقة على الانثناء وتشتيت الإجهاد مع إمكانية إعادة التلدين والتشكيل الحراري المتكرر. ينشأ الالتباس أحيانًا لدى بعض مسؤولي المشتريات نتيجة وصول بعض درجات البوليمر المشترك المتقدمة إلى مستويات نقاء بصري تضاهي مظهر العبوات الشفافة، غير أن الفارق جوهري في الوزن واللدونة وقابلية التحمل الميكانيكي والقدرة على امتصاص الصدمات الارتدادية في خطوط التوزيع.
يتحدد التوصيف العملي لمسألة ماهو البولي بروبلين داخل صالات الإنتاج بالنظر إلى موقعه النوعي؛ فمصطلح البلاستيك مظلة كبرى تشتمل على خامات لابلورية متباينة مثل البوليسترين وأخرى هندسية مستقطبة مثل البولي أميد. ينفرد هذا البوليمر بسلاسل أليفاتية منتظمة غير مستقطبة تخفض وزنه النوعي إلى حدود 0.90 غ/سم³، وهو المعدل الأخف في قطاع اللدائن السلعية قاطبة. يوفر هذا الانخفاض وفورات تشغيلية مباشرة للمصانع تتيح تصنيع كميات أكبر من الأجزاء الهندسية لكل طن مقارنة بالخامات الأثقل كالبولي فينيل كلوريد أو البولي إيثيلين تيريفثالات.
تتحمل الخامة درجات حرارة تشغيلية متصلة تصل إلى 100 درجة مئوية دون فقدان الاستقرار الهندسي، بينما تبدأ بلوراتها بالتحول التدريجي إلى الطور المنصهر في نطاق 160 إلى 165 درجة مئوية. يمنح هذا المدى الحراري ميزة واضحة لمنتجات التطبيقات الصناعية الدافئة وأنابيب الصرف، متفوقًا على البولي إيثيلين منخفض الكثافة الذي يلين عند مستويات أدنى، وموفرًا حماية ضد الانهيار الهيكلي تحت ضغوط التشغيل المرتفعة حراريًا.
أنواع البوليمر الصناعية: الفروق التشغيلية ومجالات التطبيق
تعتمد مصانع التحويل ثلاثة أصناف رئيسية من هذا البوليمر، ويملي الترتيب الجزيئي لكل صنف معايير التشغيل على الماكينات وطبيعة المنتج النهائي المستهدف:
يُمثل صنف الهوموبوليمر البنية المتجانسة الأكثر صلابة، حيث تترتب المونومرات بتناظر خطي يرفع معامل مرونة الشد إلى نطاق 1300 إلى 1600 ميغاباسكال (MPa). ينعكس هذا الثبات الميكانيكي على خطوط الغزل والبثق بقدرة ممتازة على الشد الطولي لتصنيع خيوط الرافيا المشدودة، والأشرطة التحزيمية، وحقن الجدران فائقة الرقة للعبوات التي تتطلب مقاومة عالية للتشوه تحت أوزان التكديس والتخزين الرأسي في المستودعات اللوجستية.
يُشكل صنف الكوبوليمر الصدمي الحل التقني لتطبيقات الأحمال الشاقة والبيئات الباردة؛ حيث يُدمج مونومر الإيثيلين بنطاق يتراوح بين 5 إلى 15 جزءًا لكل مئة جزء وزني أثناء مرحلة التفاعل. ينتج عن ذلك طور مطاطي مدمج يعمل على امتصاص الصدمات الميكانيكية العنيفة وكبح انتشار الشروخ حتى عند هبوط الحرارة إلى 20- درجة مئوية تحت الصفر. يُستخدم هذا الصنف بفاعلية في حقن صناديق الحفظ الصناعية، وحاويات البطاريات، والطبليات المخصصة لغرف التبريد اللوجستية.
يأتي صنف الكوبوليمر العشوائي بترتيب عشوائي متقطع لجزيئات الإيثيلين يعيق انتظام التبلور الكثيف، وهو ما يكسبه صفاءً بصريًا عاليًا مع خفض نقطة الانصهار إلى نحو 145 درجة مئوية. يوجه هذا النوع المتخصص لإنتاج أنابيب نقل المياه الدافئة في المنشآت، والعبوات الفنية المخصصة للمستحضرات، والأدوات المخبرية التي تستوجب تعقيمًا مستمرًا مع رؤية محتويات السائل بوضوح تام عبر الجدران البلاستيكية.
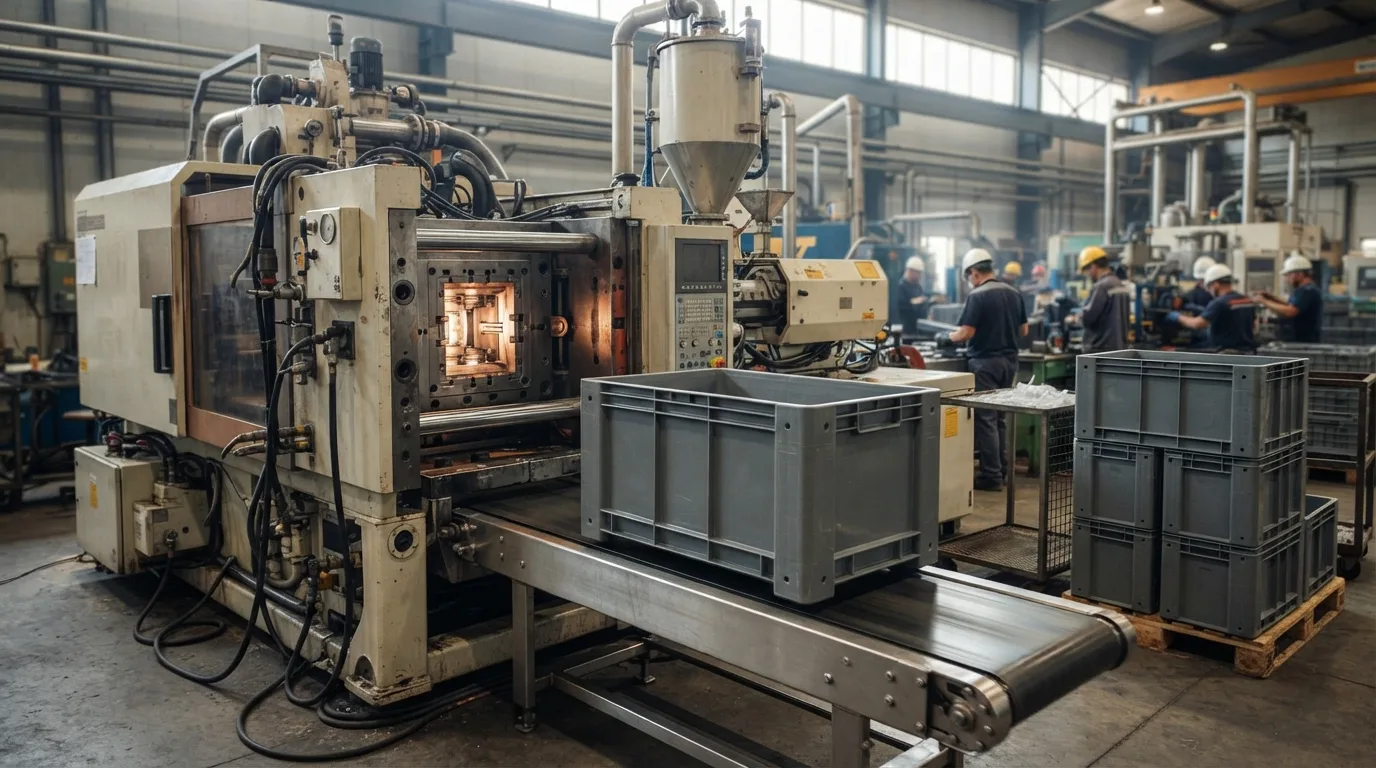 خط إنتاج صناديق الحقن الصناعية الثقيلة
| نوع البوليمر الصناعي | معامل مرونة الشد (MPa) | مقاومة الصدم عند 20- مئوية (kJ/m²) | نقطة الانصهار البلورية (°C) | الكثافة النوعية (g/cm³) | معدل تدفق المصهور النمطي (g/10 min) | التطبيقات الصناعية النموذجية |
|---|---|---|---|---|---|---|
| الهوموبوليمر المتجانس | 1300 – 1600 | 2.0 – 4.0 | 160 – 165 | 0.900 – 0.905 | 2.0 – 40.0 | خيوط الرافيا والأكياس المنسوجة وحقن الجدران الرقيقة |
| الكوبوليمر الصدمي | 1000 – 1250 | 7.0 – 15.0 | 160 – 163 | 0.905 – 0.910 | 1.0 – 25.0 | الصناديق اللوجستية وحاويات البطاريات والطبليات |
| الكوبوليمر العشوائي | 850 – 1150 | 4.0 – 6.5 | 140 – 150 | 0.895 – 0.905 | 6.0 – 30.0 | أنابيب المياه الساخنة والقوارير الشفافة والمحاقن |
هل البوليمر آمن في بيئات التصنيع والتعامل الحراري؟
تتميز مادة بولي بروبلين بخمول كيميائي عام واستقرار تركيبي مرتفع للمصفوفة البوليمرية يحول دون تفاعلها مع المحاليل الملحية، والأحماض غير المؤكسدة، والقلويات، والمذيبات العضوية الشائعة أثناء عمليات التشغيل والتخزين. ينبع هذا الخمود من طبيعة السلاسل البوليمرية المشبعة غير القطبية، مما يجعلها وسطًا هندسيًا ثابتًا لا يفرز مواد متطايرة في بيئات العمل الاعتيادية. ينبغي لمديري المصانع ومسؤولي المشتريات مراعاة أن استخدام أي بوليمر في تطبيقات تصنيعية متخصصة يستوجب دومًا الحصول على اعتماد الدرجة المناسبة من الفريق الفني وفق شروط الاستخدام المقصود والتواصل مع فريقنا للتحقق من ملائمة الصنف للغرض النهائي.
تحتفظ القطع المصنوعة من هذه الخامة باستقرار هندسي متين ومقاومة ملحوظة للتشوه الحراري تحت درجات حرارة تشغيلية تصل إلى 120 درجة مئوية، حيث تظل الجدران محتفظة بصلابتها واستقامتها الميكانيكية دون ارتخاء أو انحناء موضعي. يُعد هذا السلوك الميداني متقدمًا على البوليسترين الذي ينهار هيكليًا عند 80 درجة مئوية ويتأثر بالمواد الزيتية، وعلى البولي إيثيلين تيريفثالات الذي تلين مقاطعه غير المتبلورة قرب 70 درجة مئوية مسببًا انبعاج الأجزاء تحت الإجهاد الحراري.
تقتضي السلامة الصناعية داخل مصانع التحويل مراجعة صحيفة بيانات سلامة المادة لمراقبة حدود الانبعاثات المتطايرة وضبط سقف التسخين التشغيلي دون 280 درجة مئوية. يؤدي فرط التسخين فوق هذا الحد إلى التحلل الحراري للبوليمر وتصاعد غازات عضوية متطايرة تسبب تهيج الجهاز التنفسي، مما يستوجب توفير أنظمة تهوية موضعية فوق قواديس البواثق ووحدات الحقن، بجانب تأريض خطوط نقل الحبيبات لتفريغ الشحنات الكهروستاتيكية الناتجة عن تدفق المواد الجافة داخل الأنابيب وصوامع التغذية.
ما هي عيوب البوليمر وكيفية معالجتها في خطوط الإنتاج؟
ترتبط أبرز التحديات الهندسية للخام بسرعة تأثره بالأشعة فوق البنفسجية في المساحات المفتوحة، وارتفاع معدل الانكماش داخل القوالب، وقصامة صنف الهوموبوليمر في الأجواء الباردة؛ حيث يُسرع الضوء الشمسي تفكك الروابط مما يقود لتشقق السطح وتراجع قوى الشد الميكانيكية بمرور الوقت.
يُعالج ضعف مقاومة التجوية بخلط مثبتات ضوئية من عائلة الأمينات المعاقة بالتكامل مع مضادات أكسدة فينولية، مع ضرورة الالتزام بجرعات الإضافة الموصى بها في صحائف البيانات الفنية للمركّبات لتفادي التزهر السطحي وهجرة الإضافات خارج مصفوفة البوليمر، مما يثبط نشاط الجذور الحرة ويطيل العمر التشغيلي للمنتجات كالمقاعد الخارجية وحاويات النفايات.
يبلغ الانكماش القالبي مستويات مرتفعة تتراوح بين 15 إلى 25 مليمتر لكل متر طولي نتيجة إعادة تبلور السلاسل السريعة، مما يؤدي إلى تقوس القطع أو تشكل فجوات هبوط سطحية. يستلزم هذا السلوك خفض حرارة دورة التبريد في القالب لتستقر بين 20 إلى 40 درجة مئوية لضمان تبريد متوازن، ورفع ضغط التثبيت الهيدروليكي بمقدار 10 إلى 20 بار مع زيادة مدة بقائه في التجويف لتعويض فقدان الحجم أثناء التصلب. تُعالج هشاشة الهوموبوليمر قرب الصفر المئوي إما باستبداله مباشرة بصنف الكوبوليمر الصدمي، أو بإضافة معدلات المرونة من المطاط الصناعي في مرحلة التركيب.
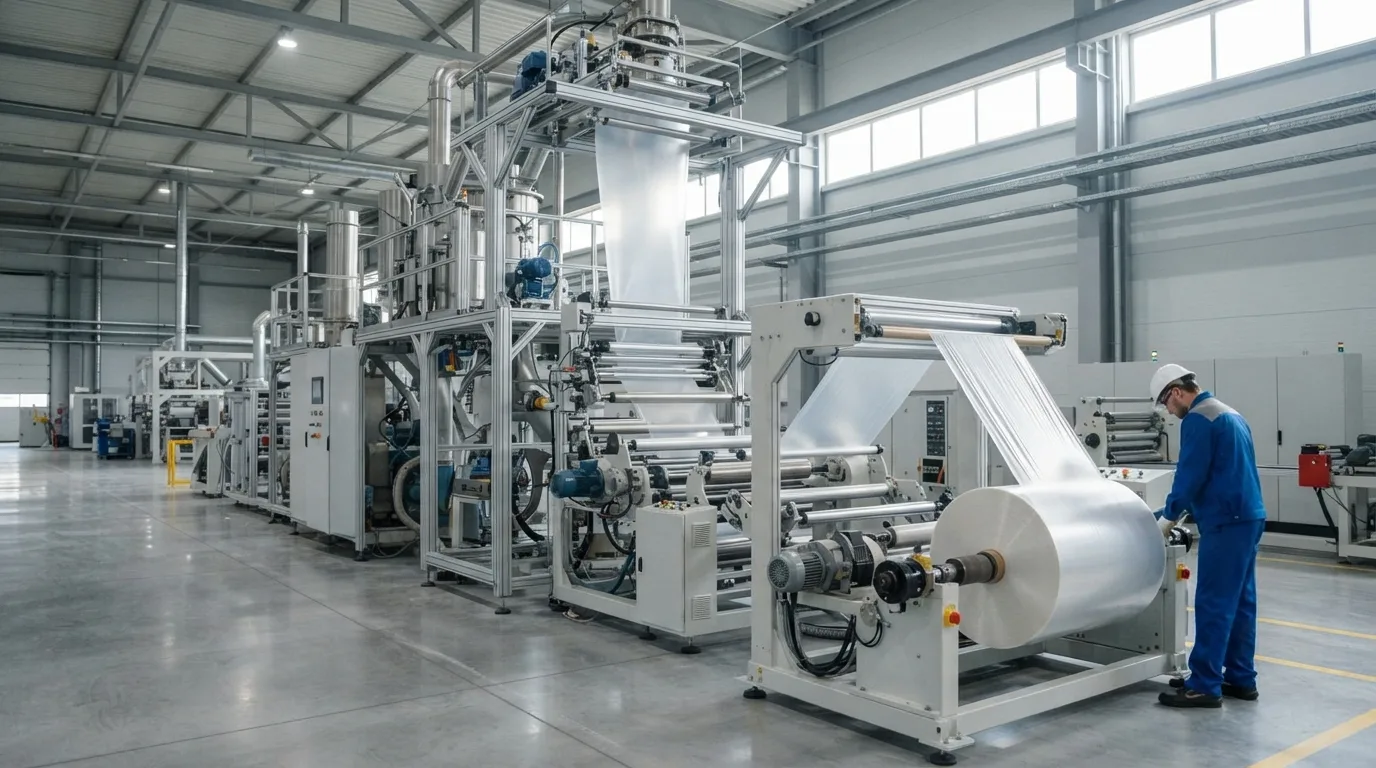 خط درفلة وبثق الرقائق البلاستيكية في المنشأة الصناعية
معايير فحص الخامات المعاد تدويرها لمصانع البثق والحقن
يتطلب التحقق الفني عند شراء حبيبات بولي بروبلين تطبيق حزمة اختبارات معملية متعددة تشمل الخواص الريولوجية والنقاء الفيزيائي والاستقرار الحراري لضمان كفاءة التشكيل وحماية الماكينات:
- اختبار مؤشر تدفق المصهور: قياس سيلان المادة عند حرارة 230 درجة مئوية وبحمل وزني مقداره 2.16 كيلوغرام، مع اشتراط بقاء التفاوت بين الدفعات المتتالية ضمن هامش ضيق لا يتجاوز 10 وحدات رقمية منعًا لتذبذب وزن المنتجات ولتفادي ظهور عيوب نقص الحقن أو الزوائد القالبية.
- كفاءة الترشيح الشبكي: التحقق من تمرير المصهور أثناء عملية إعادة التحبيب عبر مصافٍ دقيقة تتراوح سعتها بين 80 إلى 120 فتحة في البوصة (Mesh)، لاستبعاد الشوائب المعدنية والجسيمات الصلبة المتفحمة التي تسد فوهات الحقن وتؤدي إلى خدش أسطح الإسطمبات الحساسة.
- فحص التلوث البوليمري والرطوبة: مراقبة قراءات الكثافة لضمان عدم اختلاط خامات البولي إيثيلين بالدفعة، ما قد يتسبب في تفتت الروابط البينية وضعف الصلابة، مع خفض المحتوى الرطوبي ليكون دون 0.05 غرام لكل كيلوغرام لتلافي ظهور علامات التبخر والمسامات الغازية على أسطح الأجزاء المشكلة.
- فحص التشتت اللوني وتجانس الصبغة: فحص توزيع الألوان في العينات المشكلة تحت إضاءة قياسية للتأكد من خلوها من التكتلات الصبغية غير الموزعة والخطوط اللونية الناتجة عن عدم تجانس دفعات التدوير، مما يضمن تناسق المظهر الخارجي للقطع وقبولها البصري لدى العميل النهائي.
- سلوك التوصيل والانصهار الحراري: تقييم تجانس ذوبان الحبيبات داخل أسطوانة البثق لضمان عدم وجود فوارق زمنية تؤدي إلى بقاء أجزاء شبه صلبة ترفع عزم دوران المحرك وتتسبب في إجهاد براغي الحقن وخلل استهلاك الطاقة في الماكينة.
توفر «جولدن سكوير بلاست» لمديري المصانع ومسؤولي المشتريات خيارات متسقة ومفحوصة من حبيبات البوليمر المعاد تدويرها لخطوط الحقن الصناعي، موفرة درجات تلائم خطوط Recycled PP Injection Moulding Grade Granules لتصنيع المنتجات الصلبة، وأصناف Recycled PP Crate / Basket Injection Grade Granules لإنتاج حاويات التخزين اللوجستية بكفاءة تشغيلية مستقرة.
حدد مواصفات خطوط الإنتاج ومتطلبات القطع المطلوبة لديك؛ ولتنسيق استلام عينات الاختبار ومطابقة الدرجة الفنية مع خبرائنا يمكنك Request a quote.