Yayınlanma:
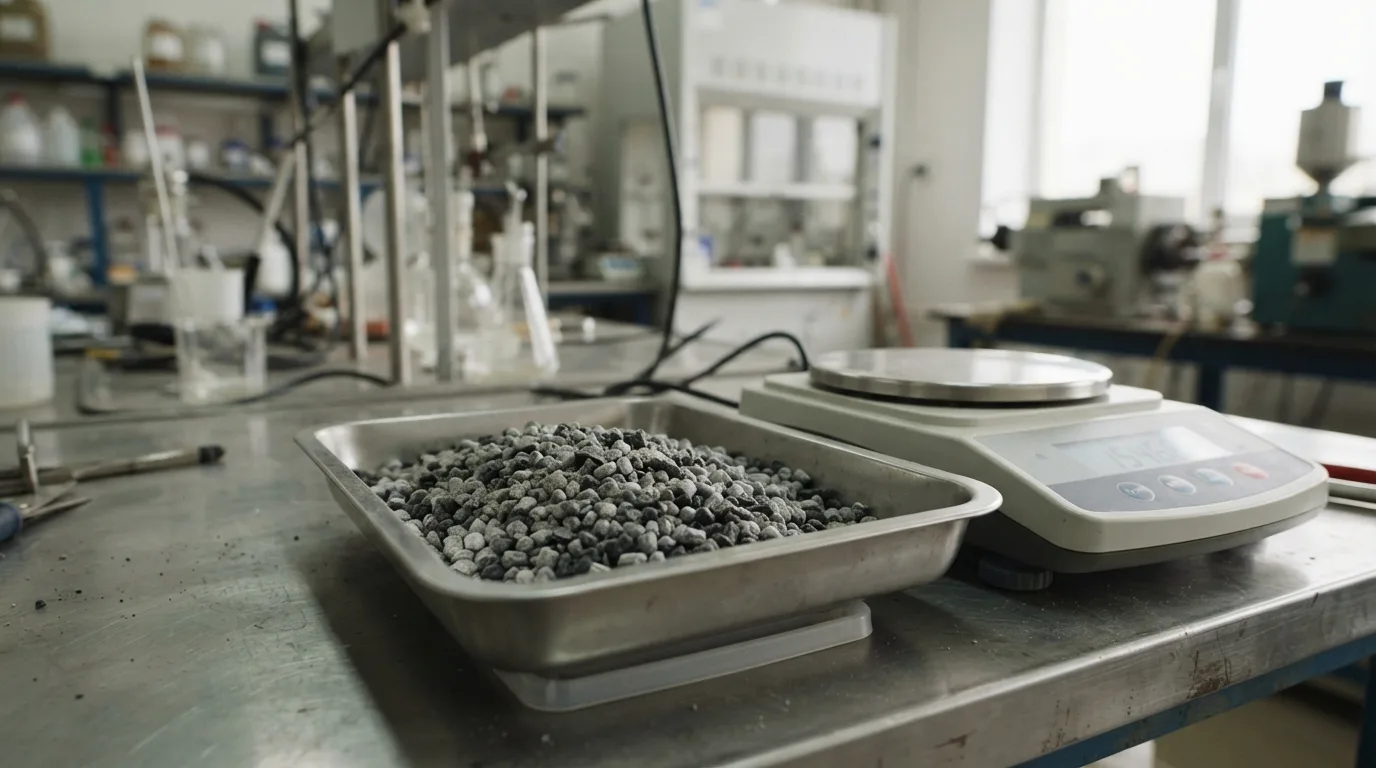 Kalite kontrol laboratuvarında polipropilen granül numuneleri
Yarı kristalin bir poliolefin olan polipropilen, 0,90 ila 0,91 g/cm³ aralığındaki düşük özgül ağırlığı ve 160 ila 165 °C kristal erime noktasıyla öne çıkan termoplastik bir polimerdir. Yüksek rijitlik ile kimyasal direnci birleştiren bu yapı, enjeksiyon ve ekstrüzyon hatlarında rijit veya esnek endüstriyel parçaların imalatında temel hammadde olarak tercih edilir.
polipropilen Nedir ve Diğer Plastiklerden Nasıl Ayrılır?
Bu hammadde inorganik camsı yapılarla benzerlik göstermez. Cam, amorf yapısı sebebiyle darbe anında aniden kırılırken, bu yarı kristalin termoplastik uygulanan mekanik yükü esneyerek sönümler ve ısıyla defalarca yeniden şekillendirilebilir. Yüksek berraklıktaki kopolimer sınıfları şeffaf ambalaj görünümü sağlasa da malzemenin hafifliği, tokluğu ve lojistik hatlarındaki esneme kabiliyeti onu geleneksel rijit malzemelerden ayırır.
Plastik tanımı, polistiren gibi amorf malzemeleri veya poliamid gibi polar mühendislik polimerlerini kapsayan geniş bir çatı terimdir. Bahsi geçen poliolefin ise propilen monomerlerinin polimerizasyonuyla elde edilen, polar olmayan alifatik zincir yapısına sahiptir. Bu kimyasal dizilim, malzemenin özgül ağırlığını 0,90 g/cm³ seviyesine düşürerek emtia plastikleri arasındaki en hafif hammadde olmasını sağlar. Yoğunluğun düşüklüğü, PVC veya PET gibi yoğunluğu 1,30 g/cm³ seviyesine çıkan polimerlere kıyasla, her ton hammaddeyle daha fazla sayıda parça üretilmesine zemin hazırlar.
Yüzey gerilimi 30 mN/m değerinin altında kaldığı için polar solventler içeren yapıştırıcılarla doğrudan yapışmaz. İki parçayı birleştirmek veya yüzeye baskı uygulamak gerektiğinde korona deşarjı, alevle dağlama veya özel primer astarlar devreye sokulmalıdır. Mekanik sabitleme haricinde endüstriyel montaj hatlarında 170 ila 210 °C aralığında sıcak hava kaynağı veya ultrasonik kaynak yöntemleri stabil sonuç verir.
Tekstil ve elyaf üretim hatlarında polyester ile karşılaştırıldığında su tutma katsayısı ihmal edilebilir düzeydedir. Geotekstil keçelerde, tarımsal dokuma örtülerde ve zemin kaplama tabanlarında nem çekmediği için küflenme yapmaz, çürümez ve ıslak çalışma ortamlarında ağırlık artışına neden olmaz.
Malzeme, 100 °C seviyesine kadar olan sürekli çalışma sıcaklıklarında mekanik dengesini korur; kristal erimesi kademeli olarak 160 ila 165 °C aralığında gerçekleşir. Bu termal aralık, sıcak su tahliye boruları ve motor muhafazaları gibi ortamlarda, daha düşük sıcaklıklarda sarkan alçak yoğunluklu polietilene kıyasla boyutsal kararlılık avantajı sunar.
Endüstriyel Polimer Tipleri: Çalışma Farkları ve Uygulama Alanları
İmalat tesislerinde zincir dizilimine göre ayrılan üç ana tip işlenir; her tipin moleküler yapısı enjeksiyon çevrimini ve nihai ürün mukavemetini doğrudan belirler:
Doğrusal ve homojen zincir dizilimine sahip homopolimer sınıfı, 1300 ila 1600 MPa aralığındaki çekme modülüyle en rijit yapıyı sunar. Yüksek moleküler düzen, mono-aksiyel gerdirme hatlarında yüksek kopma mukavemeti sağlar. Bu sayede çemberleme şeritleri, dokuma rafya iplikleri ve depolama sırasında istif yükü altında ezilmemesi gereken ince cidarlı sert kapların üretiminde tercih edilir.
Darbe dayanımı gerektiren zorlu saha koşulları için geliştirilen darbe kopolimeri, polimerizasyon aşamasında reaktöre 100 birim hammadde ağırlığı başına 5 ila 15 birim etilen monomeri eklenerek üretilir. Matris içinde oluşan sentetik kauçuk fazı, -20 °C dondurucu soğuklarda dahi çatlak ilerlemesini engeller. Bu sınıf; akü gövdeleri, lojistik kasalar, sert valiz kabukları ve soğuk hava depolarında çalışan taşıma paletlerinin enjeksiyonunda standart çözümdür.
Moleküler zincir aralarına rastgele dağıtılan etilen birimleri içeren rastgele kopolimer, yoğun kristalleşmeyi kesintiye uğratarak malzemeye yüksek optik şeffaflık kazandırır. Kristal erime noktası 140 ila 150 °C bandına iner. Bina içi sıcak su tesisat borularında, laboratuvar numune tüplerinde ve berraklık gerektiren teknik ambalajlarda kullanılır.
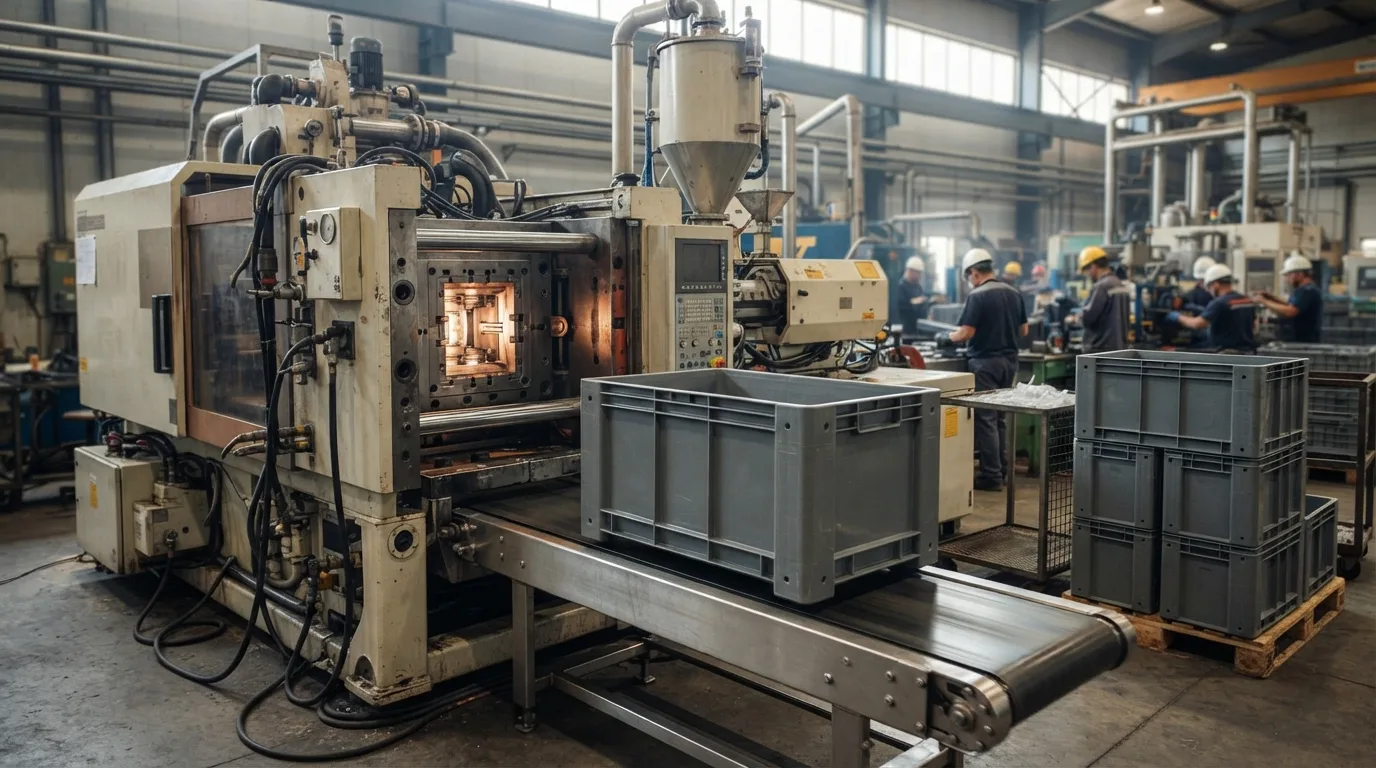 Ağır hizmet tipi endüstriyel kasa enjeksiyon üretim hattı
| Polimer Türü | Çekme Modülü (MPa) | -20 °C Darbe Dayanımı (kJ/m²) | Kristal Erime Noktası (°C) | Özgül Ağırlık (g/cm³) | Tipik Eriyik Akış İndeksi (g/10 min) | Tipik Endüstriyel Uygulamalar |
|---|---|---|---|---|---|---|
| Homopolimer | 1300 – 1600 | 2,0 – 4,0 | 160 – 165 | 0,900 – 0,905 | 2,0 – 40,0 | Rafya iplik, çuval, çember, ince cidarlı ambalaj |
| Darbe Kopolimeri | 1000 – 1250 | 7,0 – 15,0 | 160 – 163 | 0,905 – 0,910 | 1,0 – 25,0 | Endüstriyel kasalar, akü kutuları, lojistik paletler |
| Rastgele Kopolimer | 850 – 1150 | 4,0 – 6,5 | 140 – 150 | 0,895 – 0,905 | 6,0 – 30,0 | Sıcak su boruları, şeffaf hazneler, tıbbi kartuşlar |
Üretim Hatlarında İşleme Güvenliği ve Termal Dayanım Sınırları?
Hammadde kimyasal açıdan nötrdür; doymuş poliolefin zincirleri inorganik tuz çözeltileriyle, yükseltgen olmayan asitlerle ve bazlarla reaksiyona girmez. Normal depolama şartlarında ortama uçucu gaz yaymaz. Tıbbi cihaz gövdeleri, laboratuvar sarf malzemeleri veya özel temas gerektiren hassas kaplar üretilirken her hammadde sınıfı doğrudan kullanılamaz. Bu tür özel alanlar için ilgili resmi düzenlemelere uygunluğu onaylanmış reçinelerin seçilmesi şarttır; satın alma sorumlularının amaca uygun onaylı sınıflar için Golden Square Plast teknik ekibiyle iletişime geçmesi gerekir.
Kalıplanmış parçalar 120 °C seviyesine kadar olan çalışma şartlarında mekanik formunu korur. Yağlı maddelerle temas ettiğinde 80 °C civarında yumuşayan polistirene ve amorf kısımları 70 °C üzerinde gevşeyen PET malzemeye kıyasla ısıl gerilim altında boyutsal kararlılığını muhafaza eder.
Tesis içi işleme güvenliği açısından kovan ısıtma parametreleri 280 °C tavan değerinin altında tutulmalıdır. Bu sıcaklığın aşılması polimer zincirlerinin termal bozunmaya uğramasına, duman oluşumuna ve solunum yollarını tahriş eden organik gaz çıkışına yol açar. Ekstrüzyon kovan çıkışlarına ve enjeksiyon nozul bölgelerine yerel emiş davlumbazları yerleştirilmeli; silo ve boru hatlarındaki statik elektrik birikimi topraklama hatlarıyla deşarj edilmelidir.
Alev temasında malzeme damlayarak yanar ve parafin kokusu yayar. Yangın riski yüksek kapalı alan uygulamalarında alev geciktirici katkılar reçineye eklenmelidir. Katkı ilavesi yapılmayan standart sınıflar, doğrudan açık aleve maruz kalan noktalarda tek başına kullanılmamalıdır.
Hammaddenin Zayıf Yönleri ve Kalıplamadaki Çözüm Yolları
Polimerin temel teknik kısıtları; dış ortamdaki UV ışınlarına karşı hassasiyeti, yüksek büzülme katsayısı ve homopolimer zincirlerin sıfırın altındaki derecelerde kırılganlaşmasıdır. Güneş ışığı zincir bağlarını kopararak yüzeyde tebeşirlenmeye, kılcal çatlaklara ve çekme mukavemetinde kayba neden olur.
Hava şartlarına bağlı yaşlanma, hammaddeye HALS tipi ışık stabilizatörleri ve fenolik antioksidanlar eklenerek geciktirilir. Katkı oranları teknik föylere uygun ayarlanmalıdır; gereğinden fazla dozaj yüzeye kusma yaparken, yetersiz miktar çöp konteyneri ve stadyum koltuklarında erken gevremeye sebep olur.
Kalıp içindeki soğuma aşamasında kalıp içi büzülme, hızlı kristalleşme nedeniyle metre başına 15 ila 25 milimetre seviyesine ulaşır. Bu hacimsel daralma parçalarda çarpılma veya çöküntü izi oluşturur. Büzülmeyi dengelemek için kalıp soğutma suyu sıcaklığı 20 ila 40 °C aralığında sabit tutulmalı, hidrolik ütüleme basıncı 10 ila 20 bar artırılarak kavitasyon içindeki tutma süresi uzatılmalıdır.
Soğuk ortam kırılganlığı ise homopolimer yerine etilen içerikli darbe kopolimeri seçilerek ya da reçineye elastomerik modifiyerler katılarak bertaraf edilir. Kalıp tasarımında keskin köşelerden kaçınılmalı, köşe radyusları et kalınlığının en az yarısı kadar tutularak gerilim yığılmaları engellenmelidir.
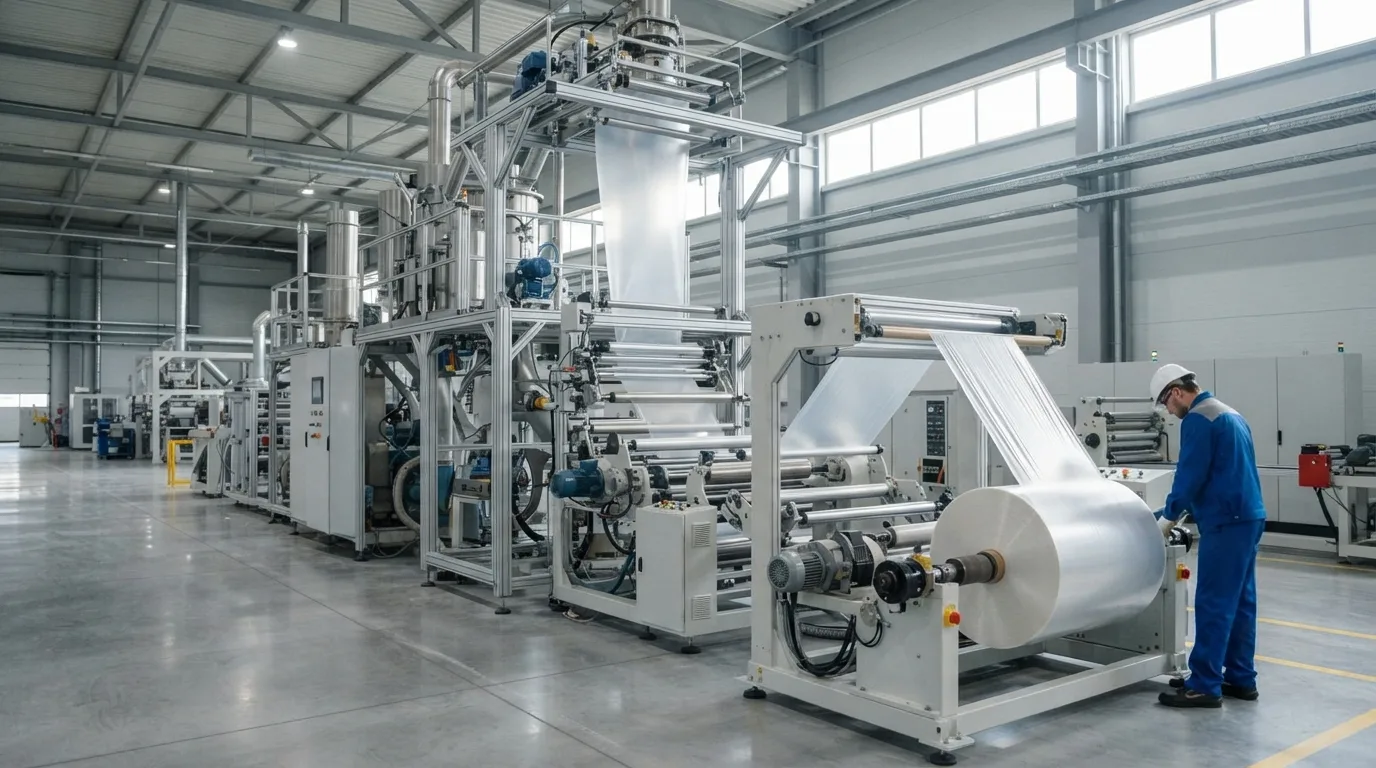 Tesis içindeki plastik levha ekstrüzyon ve silindir hattı
Ekstrüzyon ve Enjeksiyon Hatları İçin Geri Dönüştürülmüş Hammadde Denetimi
İkincil hammadde tedarikinde üretim kararlılığını güvenceye almak için laboratuvar ortamında şu fiziksel ve mekanik kontroller yapılmalıdır:
- Eriyik akış denetimi: Malzemenin eriyik akış indeksi, 230 °C sıcaklıkta ve 2,16 kg test yükü altında doğrulanmalıdır. Partiler arasındaki MFI sapması 10 birimlik dar bir sınırda kalmalıdır; kontrolsüz dalgalanmalar kalıp dolumunda eksik baskıya ya da çapağa yol açar.
- Filtreleme hassasiyeti: Geri kazanım sürecinde eriyiğin 80 ila 120 mesh aralığındaki eleklerden geçirilmiş olması gerekir. Yabancı partiküller enjeksiyon memelerini tıkayabilir ve kalıp yüzeylerini çizebilir.
- Polietilen karışımı ve nem tayini: Yoğunluk ölçümü yapılarak partiye polietilen karışıp karışmadığı denetlenmelidir; iki polimerin faz ayrışması katmanlaşmaya ve mekanik ayrılmalara sebep olur. Nem oranı kilogram başına 0,05 gramın altında tutularak parça yüzeyinde gaz izi oluşumu önlenmelidir.
- Kül tayini ve mineral dolgu kontrolü: 600 °C fırında yakma testi uygulanarak kalsit veya talk gibi mineral dolgu maddelerinin miktarı tespit edilmelidir. Beklenmedik dolgu oranları malzemenin akışkanlığını düşürür ve nihai parçanın darbe tokluğunu zayıflatır.
- Pigment dağılım kontrolü: Numuneler ışık kabininde incelenmeli; dağılmamış boya aglomeratları ve renk dalgalanmaları kontrol edilerek partiler arası renk stabilitesi doğrulanmalıdır.
- Kovan içi erime davranışı: Granüllerin vida boyunca homojen erimesi denetlenmelidir. Geç eriyen tanecikler motor torkunu yükseltir, vida aşınmasını hızlandırır ve dengesiz enerji sarfiyatı yaratır.
Rijit parça imalatı için Recycled PP Injection Moulding Grade Granules ve lojistik depolama kasaları için Recycled PP Crate / Basket Injection Grade Granules kaliteleriyle tesislerin proses kararlılığı korunur.
Üretim hattınızın teknik parametrelerine uygun hammadde grubunu belirlemek ve deneme numunesi temin etmek için teknik birimimizden Teklif isteyin.